


Với sự phát triển nhanh chóng của công nghệ, ngày càng có nhiều lĩnh vực ứng dụng pha chế, phổ biến hơn là lĩnh vực phần cứng cơ khí, ô tô và phụ tùng, điện tử và sản xuất 3c, v.v. Trong số đó, ứng dụng trong lĩnh vực điện thoại di động có thể nói đã đi cùng với sự phát triển của điện thoại thông minh vào thời điểm lịch sử. Tiếp theo, chúng tôi sẽ giới thiệu chi tiết cách dán keo trong ngành điện thoại di động!
Pha chế, còn được gọi là định cỡ, dán, dán, dán, nhỏ giọt, v.v., có thể làm cho sản phẩm đóng vai trò dán, niêm phong, cách nhiệt, cố định, bề mặt nhẵn, v.v., trong quy trình sản xuất và gia công điện thoại di động và các bộ phận hỗ trợ, công nghệ pha chế và công nghệ pha chế là rất quan trọng.
Chèn thành phần chì xuyên lỗ (THT) và chèn bề mặt (SMT) cùng tồn tại, là một trong những phương pháp lắp ráp phổ biến nhất trong sản xuất các sản phẩm điện tử. Trong toàn bộ quy trình sản xuất, một trong các thành phần của bảng mạch in (PCB) từ khi bắt đầu bảo dưỡng phân phối, đến hàn hàn sóng cuối cùng, đối với các yêu cầu kiểm soát chất lượng sản phẩm trong phân tích, bởi vì khoảng thời gian này dài hơn , và nhiều quá trình khác, vì vậy việc bảo dưỡng các thành phần là đặc biệt quan trọng. Do sự phát triển nhanh chóng của khoa học và công nghệ hiện nay, sự tích hợp của các linh kiện điện tử ngày càng cao, khối lượng ngày càng nhỏ hơn và yêu cầu của công nghệ xử lý ngày càng cao, vì vậy việc nghiên cứu và phân tích công nghệ pha chế là rất quan trọng
I. Keo gia công SMT Patch và các yêu cầu kỹ thuật của nó:
Keo được sử dụng trong SMT chủ yếu được sử dụng trong quá trình hàn sóng của các thành phần chip, SOT, SOics và các thiết bị gắn trên bề mặt khác. Mục đích của việc sử dụng keo để cố định các linh kiện được gắn bề mặt trên PCB là để tránh việc các linh kiện bị loại bỏ hoặc dịch chuyển có thể do tác động của đỉnh nhiệt độ cao. Việc sản xuất chung keo bảo dưỡng nhiệt nhựa epoxy, thay vì keo axit acrylic (bảo dưỡng bằng tia cực tím).
II. Yêu cầu đối với keo SMT:
1. Keo phải có đặc tính thixotropic tốt;
2. Không vẽ dây;
3. Độ bền ướt cao;
4. Không có bong bóng;
5. Nhiệt độ đóng rắn thấp và thời gian đóng rắn của keo ngắn;
6. Đủ cường độ đóng rắn;
7. Độ hút ẩm thấp;
8. Đặc tính sửa chữa tốt;
9. Không có độc tính;
10 màu dễ nhận biết, dễ kiểm tra chất lượng điểm keo;
11. Đóng gói. Kiểu đóng gói phải thuận tiện cho việc sử dụng thiết bị.
III. trong quá trình pha chế kiểm soát quá trình đóng một vai trò rất quan trọng.
Các lỗi quy trình sau đây có thể xảy ra trong quá trình sản xuất: kích thước điểm keo không đủ tiêu chuẩn, dây kéo, miếng nhuộm keo, độ bền đóng rắn kém và dễ rơi ra. Để giải quyết những vấn đề này, chúng ta nên nghiên cứu tổng thể các thông số kỹ thuật để tìm ra giải pháp cho vấn đề.
1. Kích thước của lượng phân phối
Theo kinh nghiệm làm việc, kích thước của đường kính điểm keo phải bằng một nửa khoảng cách của miếng đệm và đường kính điểm keo phải bằng 1,5 lần đường kính điểm keo sau miếng vá. Điều này đảm bảo rằng có nhiều keo để liên kết các thành phần và tránh làm ướt miếng đệm bằng keo. Lượng keo được xác định bởi độ dài thời gian quay của bơm trục vít. Trong thực tế, thời gian quay của máy bơm nên được chọn theo tình hình sản xuất (nhiệt độ phòng, độ nhớt của keo, v.v.).
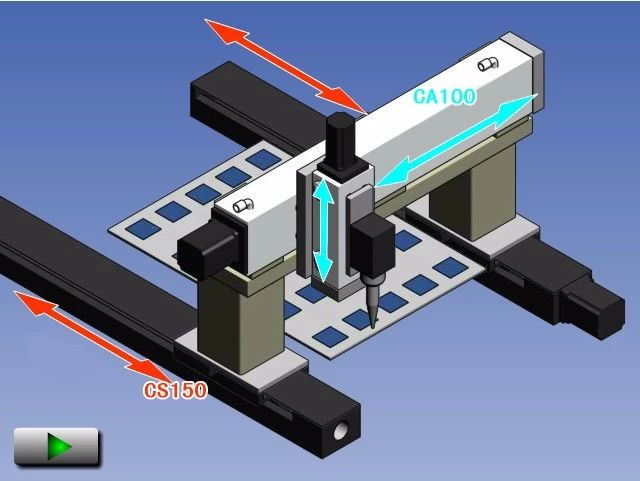
2. Áp suất phân phối (áp suất ngược)
Hiện tại máy pha keo sử dụng bơm trục vít để cung cấp cho vòi kim bơm keo một áp suất đảm bảo đủ keo cung cấp cho máy bơm trục vít. Áp suất ngược quá lớn dễ gây tràn keo, lượng keo quá nhiều; Nếu áp suất quá nhỏ, sẽ có hiện tượng phân phối không liên tục, điểm rò rỉ, dẫn đến khuyết tật. Áp suất nên được chọn theo keo có cùng chất lượng và nhiệt độ của môi trường làm việc. Nhiệt độ môi trường cao sẽ làm cho độ nhớt keo nhỏ hơn, tính lỏng tốt hơn, khi đó cần giảm áp suất ngược để đảm bảo cung cấp keo và ngược lại.
3. Kích thước của một đầu kim
Trong thực tế, đường kính trong của kim phải bằng 1/2 đường kính của điểm phân phối. Trong quy trình phân phối, nên chọn kim phân phối theo kích thước của miếng hàn trên PCB: Nếu kích thước của miếng hàn 0805 và 1206 không khác nhau nhiều thì có thể chọn cùng một kim, nhưng nên chọn các kim khác nhau được chọn cho các miếng đệm có sự khác biệt lớn, không chỉ đảm bảo chất lượng của điểm keo mà còn nâng cao hiệu quả sản xuất.
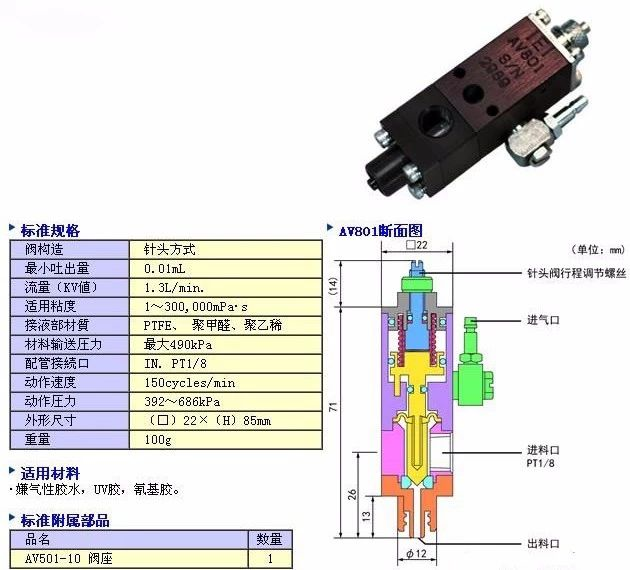
4. Khoảng cách giữa kim và bảng PCB
Các máy pha chế khác nhau sử dụng kim khác nhau, một số kim có một mức dừng nhất định (chẳng hạn như CAM/A LOT 5000). Việc hiệu chỉnh khoảng cách giữa kim và PCB nên được thực hiện khi bắt đầu mỗi công việc, tức là hiệu chỉnh chiều cao trục Z.
5. Nhiệt độ keo
Nói chung, keo nhựa epoxy nên được giữ trong tủ lạnh 0-50C và nên lấy ra trước 1/2 giờ khi sử dụng để keo hoàn toàn phù hợp với nhiệt độ làm việc. Nhiệt độ sử dụng của keo phải là 230C--250C; Nhiệt độ môi trường có ảnh hưởng lớn đến độ nhớt của keo. Nếu nhiệt độ quá thấp, điểm keo sẽ trở nên nhỏ hơn và xảy ra hiện tượng rút dây. Chênh lệch nhiệt độ môi trường 50C sẽ gây ra thay đổi 50% lượng phân phối. Do đó, nhiệt độ môi trường xung quanh nên được kiểm soát. Đồng thời, nhiệt độ của môi trường cũng cần được đảm bảo. Điểm ẩm nhỏ dễ khô, ảnh hưởng đến độ bám dính.
6. Độ nhớt của keo
Độ nhớt của keo ảnh hưởng trực tiếp đến chất lượng pha chế. Độ nhớt lớn, điểm keo sẽ nhỏ lại, vẽ đều; Độ nhớt nhỏ, điểm keo sẽ trở nên lớn hơn và có thể làm bẩn miếng đệm. Quá trình phân phối, để đối phó với độ nhớt khác nhau của keo, chọn áp suất ngược và tốc độ phân phối hợp lý.
7. Đường cong nhiệt độ đóng rắn
Để bảo dưỡng keo, nhà sản xuất chung đã đưa ra đường cong nhiệt độ. Trong thực tế, nhiệt độ cao nên được sử dụng càng nhiều càng tốt để đóng rắn, để keo sau khi đóng rắn đủ cường độ.
8. Bong bóng
Keo không được có bong bóng. Một khí nhỏ sẽ gây ra nhiều miếng đệm không có keo; Mỗi khi ống cao su được thay thế giữa chừng, nên làm trống không khí ở khớp để tránh hiện tượng chơi trống.
Đối với việc điều chỉnh các tham số trên, nên căn cứ vào điểm và bề mặt của đường đi, bất kỳ sự thay đổi tham số nào cũng sẽ ảnh hưởng đến các khía cạnh khác, đồng thời, tạo ra các khuyết tật, có thể do một số khía cạnh gây ra, để xử lý các yếu tố có thể theo từng mục kiểm tra, rồi loại trừ. Tóm lại, trong sản xuất nên căn cứ vào tình hình thực tế để điều chỉnh các thông số, không chỉ đảm bảo chất lượng sản xuất mà còn nâng cao hiệu quả sản xuất.